0
0

Ваша корзина пуста!
Артикул:
040725
Товар в наличии
254330 ₽
Самовывоз в день заказа и позже (согласно графику работы магазина), бесплатно

Размеры и вес

1

Время предпродувки газом

2

Стартовый ток

5

7

Ток заварки кратера


Insulated-Gate Bipolar Transistor, IGBT


Выбор режима сварки
•


Выбор используемого защит


Выбор режима работы сваро


Сохранение настроек в пам


Кнопка проверки подачи газ


Для каждого метода и режима с
Настройка параметров при различных режимах сварки

Индикаторы неисправности
Любые

7.png

9.png


title="12.png


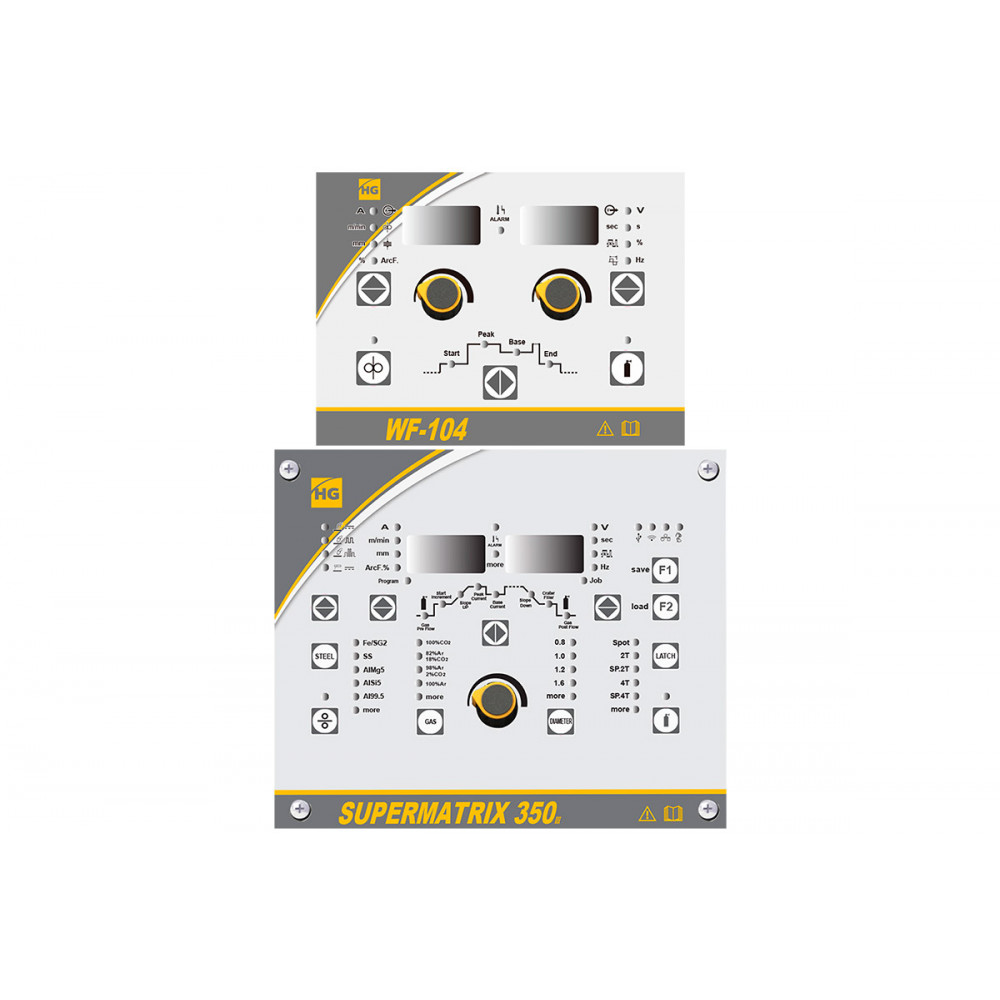
Дисплей сварочного напряжения и выбор дополнительных параметров
V - напряжение
sec - время в секундах
% - скважность импульса при сварке с двойным импульсом
Hz - частота в герцах при импульсной сварке. Частота с которой меняется каждый импульс
Job - режим сохранения настроек в память и вызова сохраненных настроек


Режим точечной сварки SPOT
Нажмите на кнопку, чтобы начать сварку.
Когда время сварки закончится, отпустите кнопку и нажмите снова, чтобы начать новый цикл.

4Т Режим
1. Нажмите кнопку на горелке, чтобы начать сварку.
2. Отпустите кнопку, сварка продолжится.
3. Снова нажмите кнопку, чтобы начался процесс завершения сварки.
4. Отпустите кнопку и дуга прервется.

Авиастроение

Гаражные, дачные, мастерские работы

Машиностроение

Мостовые конструкции

Пищевая промышленность


Центральный регулятор.
Настройка дополнительных параметров


Инверторный сварочный аппарат

Сетевой кабель, 3.5 м

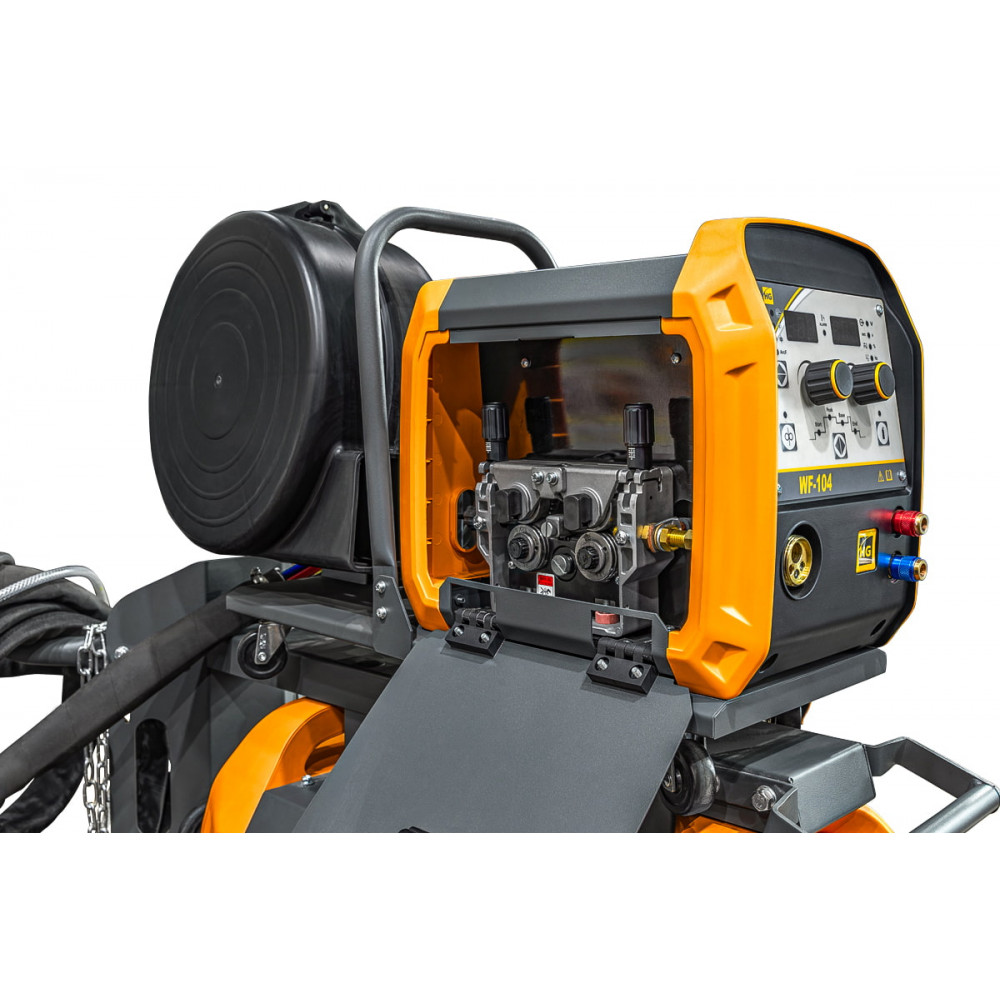
4х роликовый подающий механизм

Кнопка протяжки проволоки и проверки газа

Инструкция - Руководство по эксплуатации скачать
Амплитуда и частота двойного импульса

Время сварной точки

Амплитуда импульса

Пиковый ток

Быстрая сварка без подрезов, брызг и доработок
Быстрая корректировка изменений вылета электрода (проволоки)
Быстрое освоение оборудования, без длительного специального
Отличное перекрытие зазора
Быстроразъемные соединения шлангов водяного охлаждения и за
Время между точками

Время между точками

Частота импульса

Время отжига проволоки

Время постпродувки

Время предпродувки

Время постпродувки

Время спада тока до тока заварки кратера 0.1~9.9 сек.

Регулируемый ток заварки кратера

Время стартового тока ММА 0~0.99 сек.

Время нарастания тока со стартового до базового 0.1~9.9 сек.

Встроенная база настроек под любые параметры сварки

Загружаемое программное обеспечение

Встроенная термальная защита

Индикатор перегрева

Встроенные программы упрощают формирование и контроль сваро
Идеальная сварка тонких листов, из стали, нержавейки и алюминия
Выбор метода сварки

Сварочное напряжение

Два цифровых дисплея

Выходы для подключения шлангов охлаждения

Диаметр проволоки

Толщина изделия

Диаметр проволоки

Регулируемый стартовый ток для ММА 10~500A

Дублируются основные параметры, кнопки подающего механизма
Возможность подключения длинных шланг-пакетов 10,20,30 метров
Защитный кожух для бухты проволоки

Установка катушки весом до 20 кг

Имеет коммуникационный интерфейс, специализированный програ
Сохранение в память более 100 программ ручных настроек

Индикатор сети

Встроенная защита от скачков напряжения

Источники питания SUPERMATRIX, уже в стандартной комплектац
Консольная система конструкции

Подающее устройство в базовой комплектации

Контролируемая сварка при меняющемся зазоре
Стабильная сварочная дуга
Многофункциональный сварочный аппарат

Инверторная технология на базе новейших IGBT транзисторов

Надежное крепление на консоли

Оборудован колесами для легкого перемещения отдельно от источника

Оптимально подходит для сварки углеродистых, низколегирован
Идеальная сварка цветных металлов, алюминия и его сплавов

Охлаждение с помощью встроенного вентилятора

Разъем для подключения сварочных роботов к источнику тока

Поставляется в собранном виде

Запатентованная технология, высокая мощность и продолжительность работы

Проверка подачи проволоки и газа

Время предпродувки

Равномерная чешуйчатость создает хороший внешний вид шва
Сварка в любых пространственных положениях
Регулировка индуктивности -15~+15%

Форсаж дуги для ММА 0~100%

Розетка 36В для подогрева газа

Выбор метода охлаждения горелки - воздух/вода

Сварочные процессы MIG/MAG, PULSE MIG/MAG, DOUBLE PULSE MIG
Режимы работы 2Т, SP 2T, 4T, SP 4T, сварка точками

Сварочный материал

Защитный газ

Сварочный ток

Скорость подачи проволоки 1.0 м/мин~20.0 м/мин

Синергетическое управление MIG/MAG, PULSE MIG/MAG, DOUBLE P
Технологии контроля формы волны

Современный дизайн

Панель управления с расширенными ручными настройками, как на источнике тока

Ток паузы

VRD on/off

Управляемое внесение тепла благодаря методу “переход 1 капл
Меньшая деформация благодаря концентрированной сварочной дуге
Частота импульса

Амплитуда импульса

Гарантийный талон


Дополнительный стальной канал для горелки

Запасные контактные наконечники, предохранители тока

Ролики V - 0.8/1.0 и 1.2/1.6; U - 0.8/1.0 и

Руководство по эксплуатации

Устройство подачи проволоки WF-104

Кабель с клеммой заземления, 3м

16.jpg

Нажмите на кнопку и держите

Базовый ток (ток паузы)

8

6

3.png
12.png
13.png
18.png
20.png
22.png
3.jpg
4.png
6.png
8.png
14.png
2Т Режим
1. Нажмите кнопку на горелке, чтобы н

Специальный 4Т Режим
1. Нажмите кнопку на горе

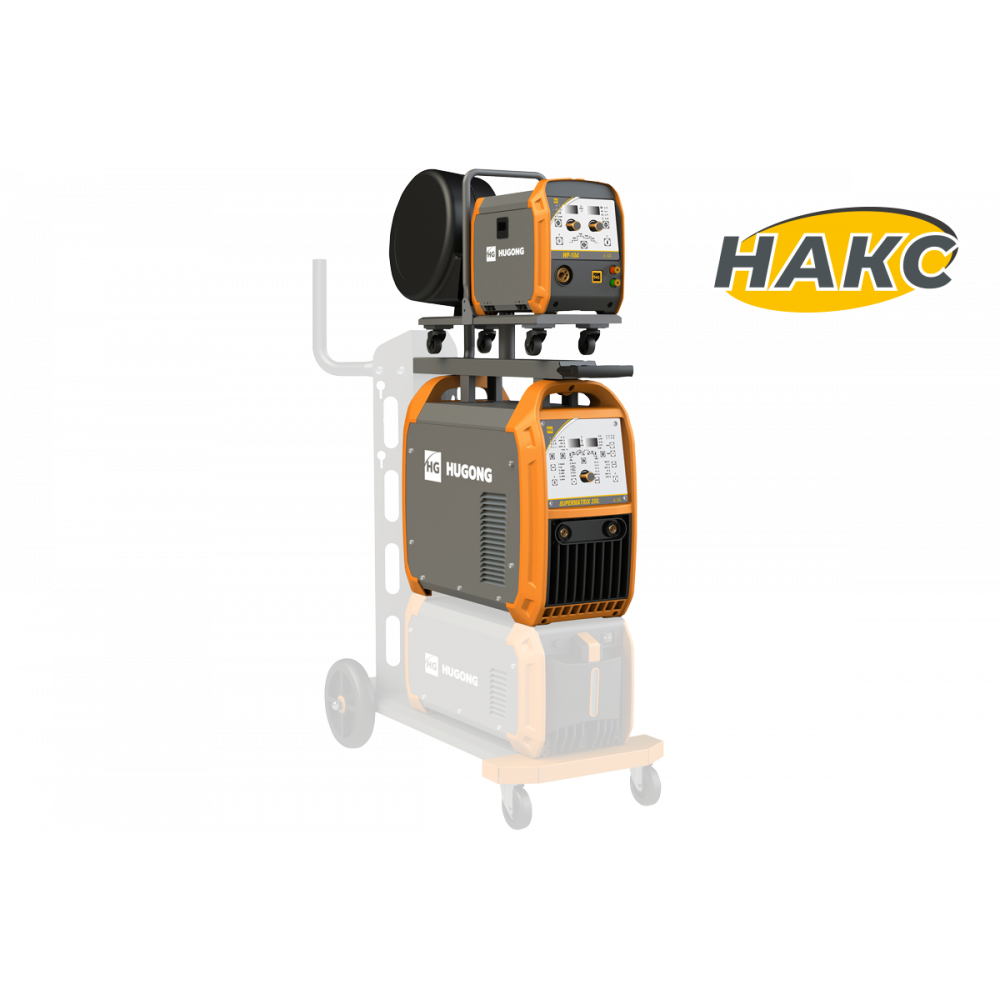
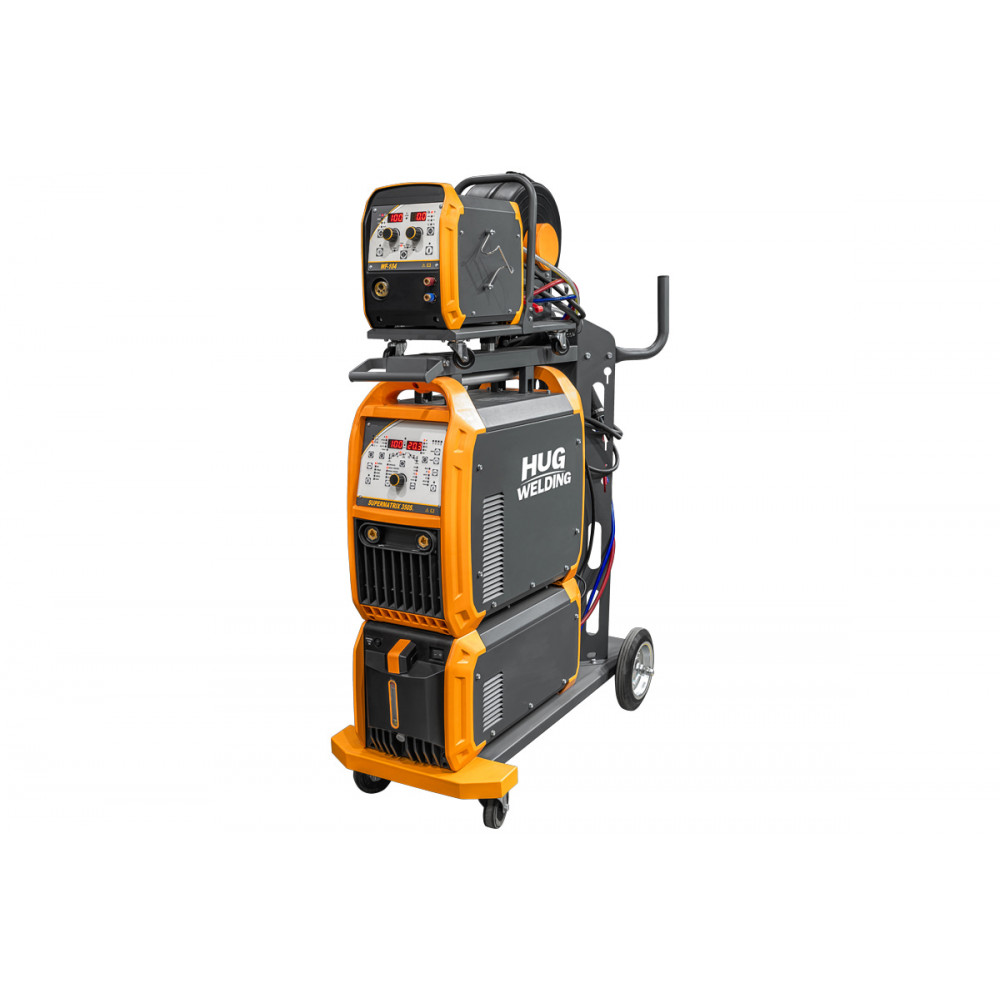
HUGONG SUPERMATRIX 350 III (без БО, тележки, горелки и шланг-

ТЕХНИЧЕСКАЯ ИНФОРМАЦИЯ

2.png

ОСОБЕННОСТИ УСТРОЙСТВА ПОДАЧИ ПРОВОЛОКИ

HUGONG В РОССИИ

Все сварочное оборудование Hugong завозится в Россию официально, декларация соответствия находится в приложенных файлах.

Оборудование комплектуется инструкцией по эксплуатации на русском языке, а так же именным гарантийным талоном

Гарантия на сварочное оборудование Hugong составляет 60 месяцев, а срок службы составляет 10 лет,  в случае поломки или неисправности оборудования,  просим вас обращаться в официальные сервисные центры, указанные во вкладке: ГДЕ КУПИТЬ

Сервисная сеть охватывает все регионы России. Владельцы аппаратов Hugong  получают качественный и быстрый сервис (оригинальные запчасти и расходники) в своём регионе от авторизованных специалистов

Благодаря многочисленным отзывам наших партнеров, заказчиков оборудования, компания ГК ТСС расширяет и усовершенствует модельный ряд оборудования Hugong, решая сложные задачи наших клиентов

ВИДЕО ОБЗОРЫ НА HUGONG SUPERMATRIX 350 III


ГАРАНТИЯ БЕЗОПАСНОСТИ

Оборудование из

КОНТРОЛЬ КАЧЕСТВА

Более 160 инженеро

ОБЛАСТИ ПРИМЕНЕНИЯ

ТЕХНОЛОГИЧЕСКИЕ ПРОЦЕССЫ


11.png


Дисплей сварочного тока и выбор дополнительных параметров
• А - сварочный ток
• m/min - скорость подачи проволоки
• mm - толщина свариваемого металла
• ArcF% - величина форсажа дуги к сварочному току.
• Program - просмотр предустановленных заводских программ. Это заводские настройки, их нельзя изменить. Аппараты из разных партий могут иметь различные номера и количество программ. Эти программы в основном используются при автоматической и роботизированной сварке.


19.png


Индикаторы текущего канала связи обмена данных
• USB индикатор
• Wi-Fi индикатор
• Ethernet индикатор проводного кабеля
• Robot индикатор кабеля связи с автоматами и роботами


21.png


Кнопка протяжки проволоки


3.png


Выбор свариваемого материала.
Последовательным нажатием на кнопку STEEL выберите используемый свариваемый металл.
Индикатор металла будет подсвечиваться.
Внимание: функция не используется в режиме MMA.


5.png


Выбор диаметра используемой проволоки


Атомная промышленность

Вагоностроение

Металлургическая промышленность

Строительство, монтаж металлоконструкции

Судостроение

2.jpg
Микропроцессорный блок управления последнего поколения (Micro Controller Unit, MCU)
Весь сварочный процесс контролируется с помощью встроенного  микропроцессора. Это обеспечивает высокую эффективность и прекрасное качество сварки любых материалов. Позволяет использовать встроенные в память синергетические (автоматические) настройки аппарата в зависимости от условий сварочного процесса. Упрощает управление параметрами сварочного процесса и выполняет более тонкую их регулировку.


1.png

Отпустите кнопку

Режим MIG/MAG – Для сварки углеродистых сталей, хро