
 +7(4872) 45-57-32
 ПН-ПТ с 09.00 до 18.00
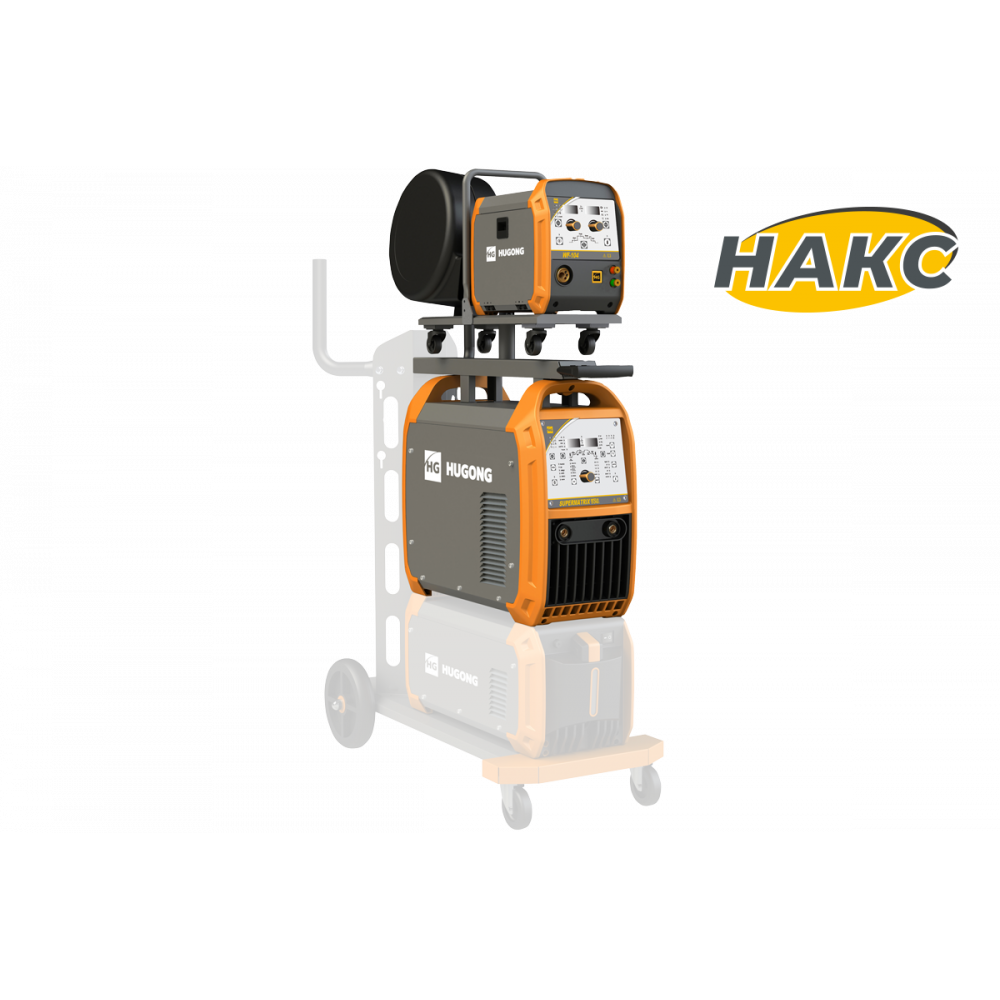
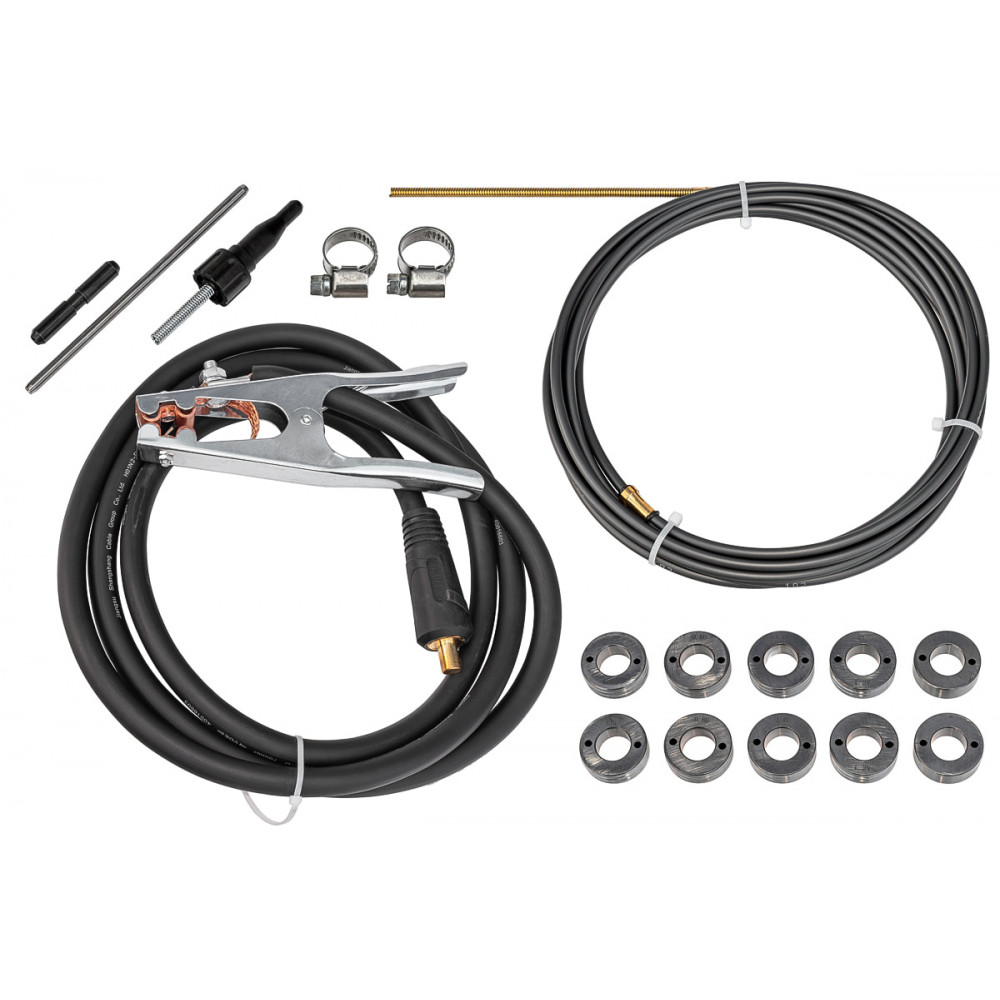
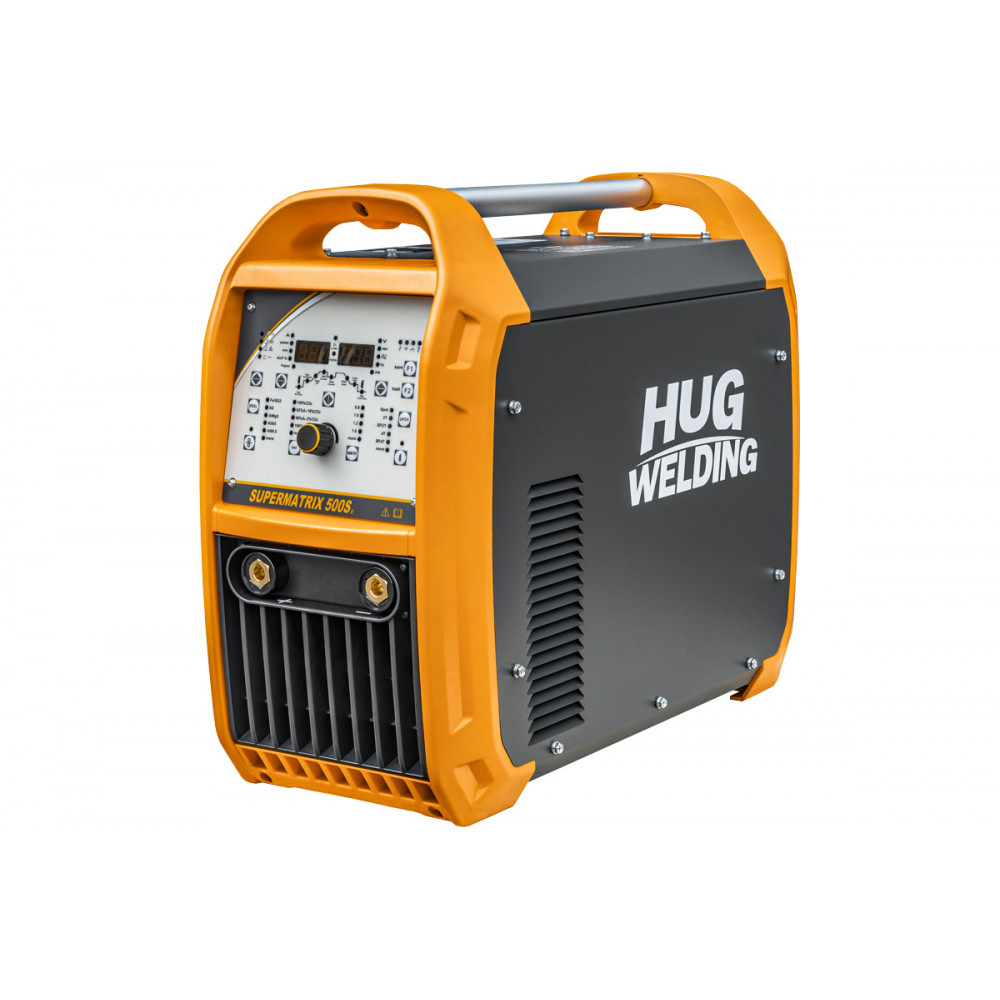
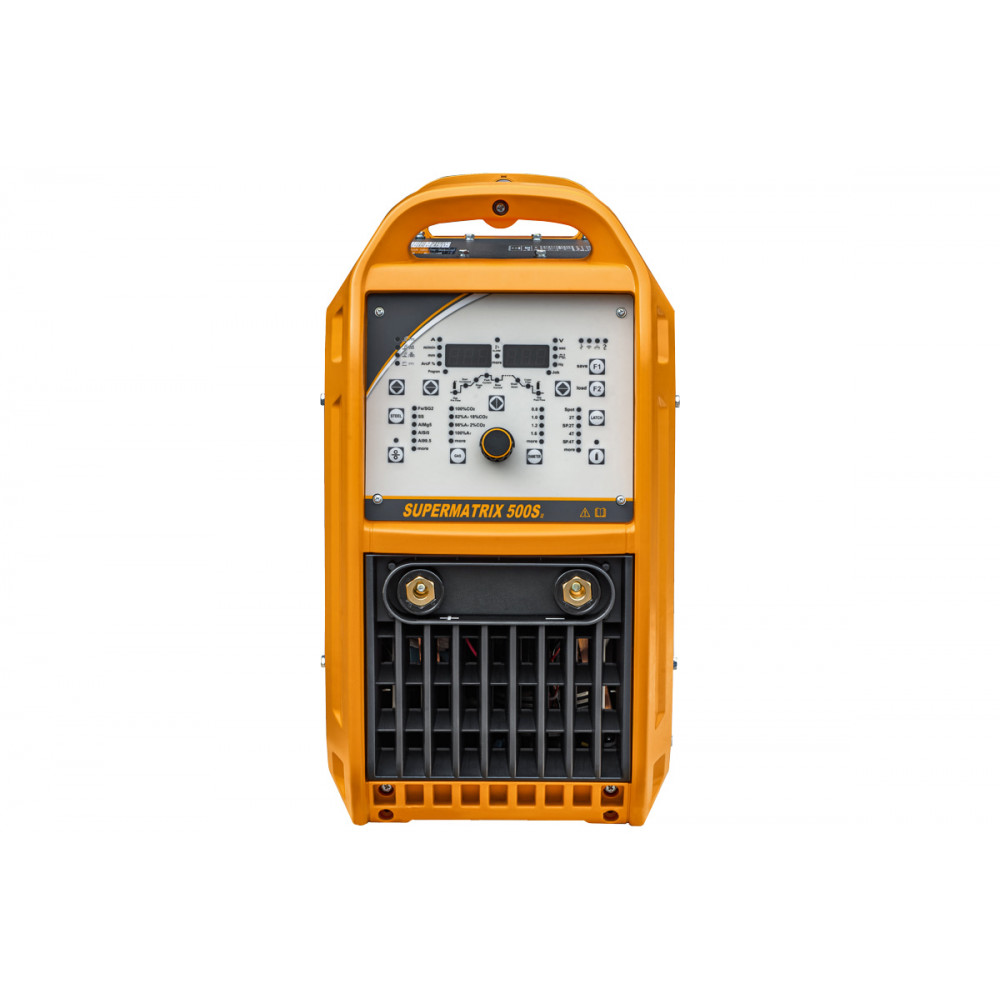
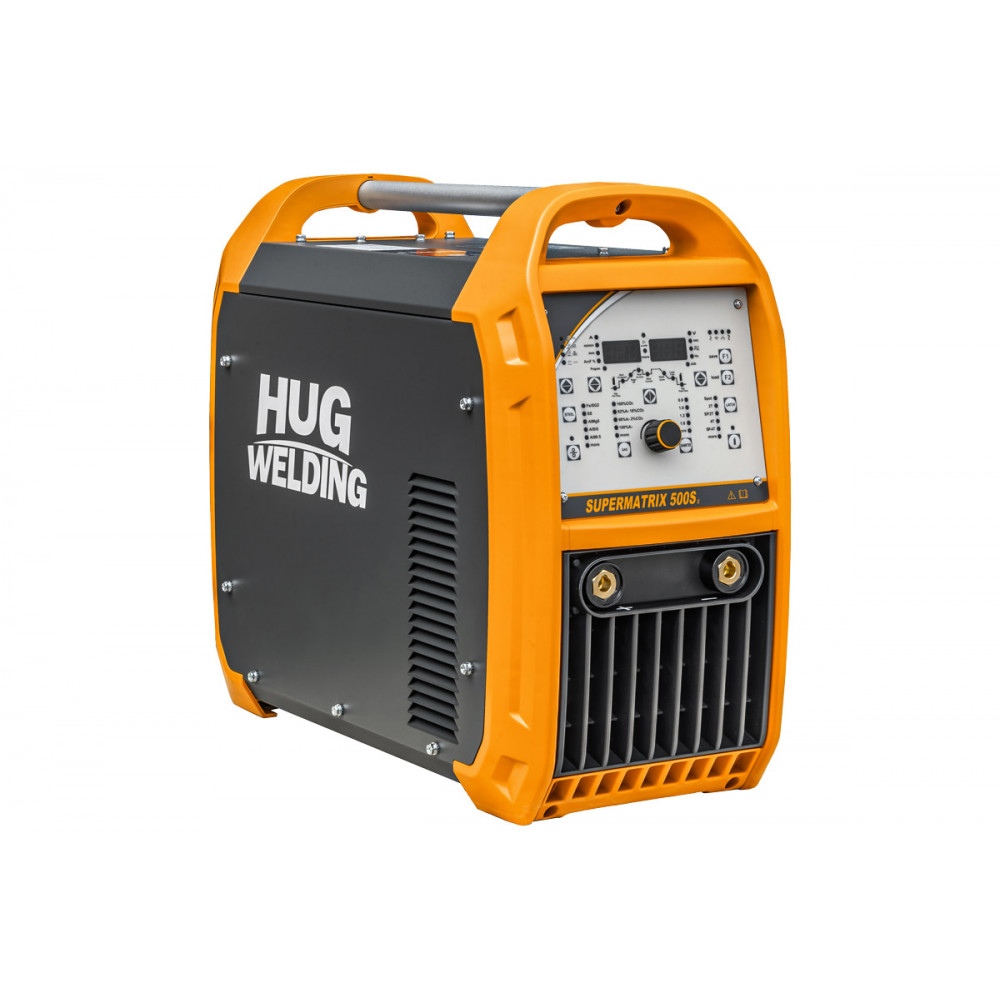
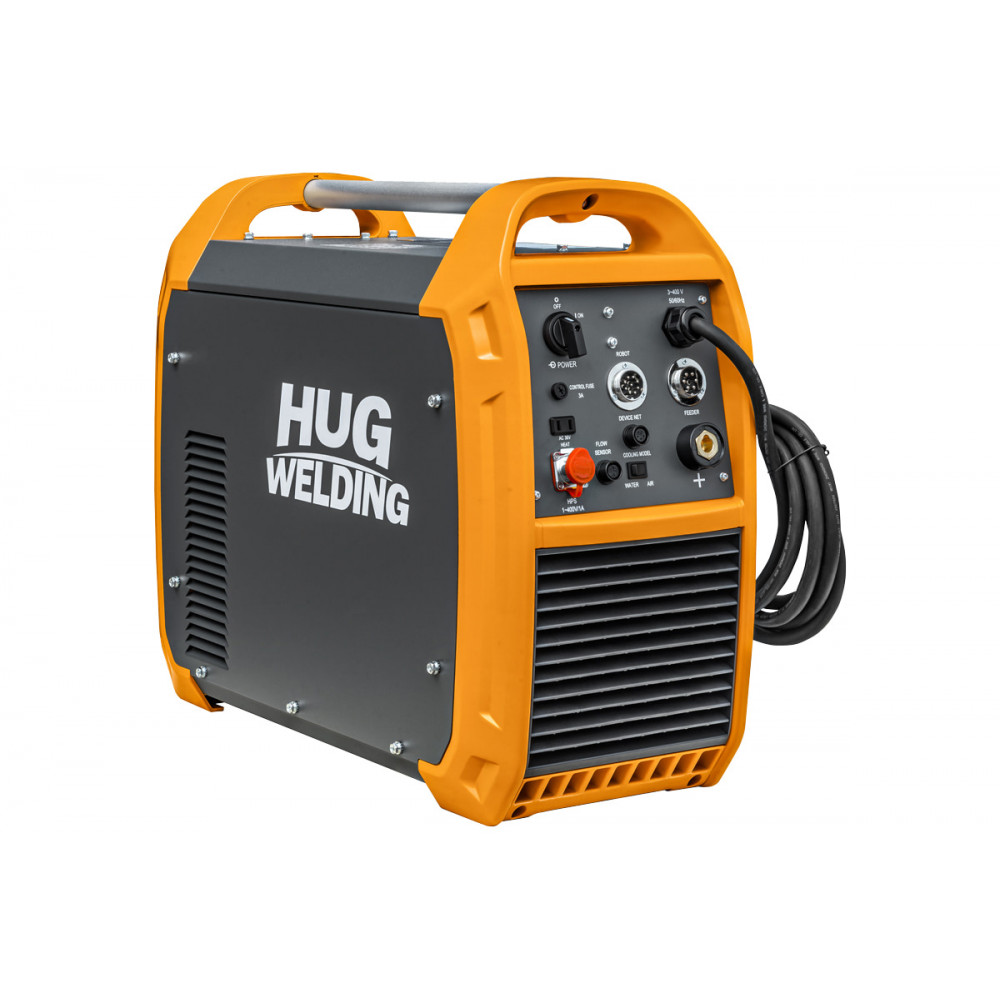
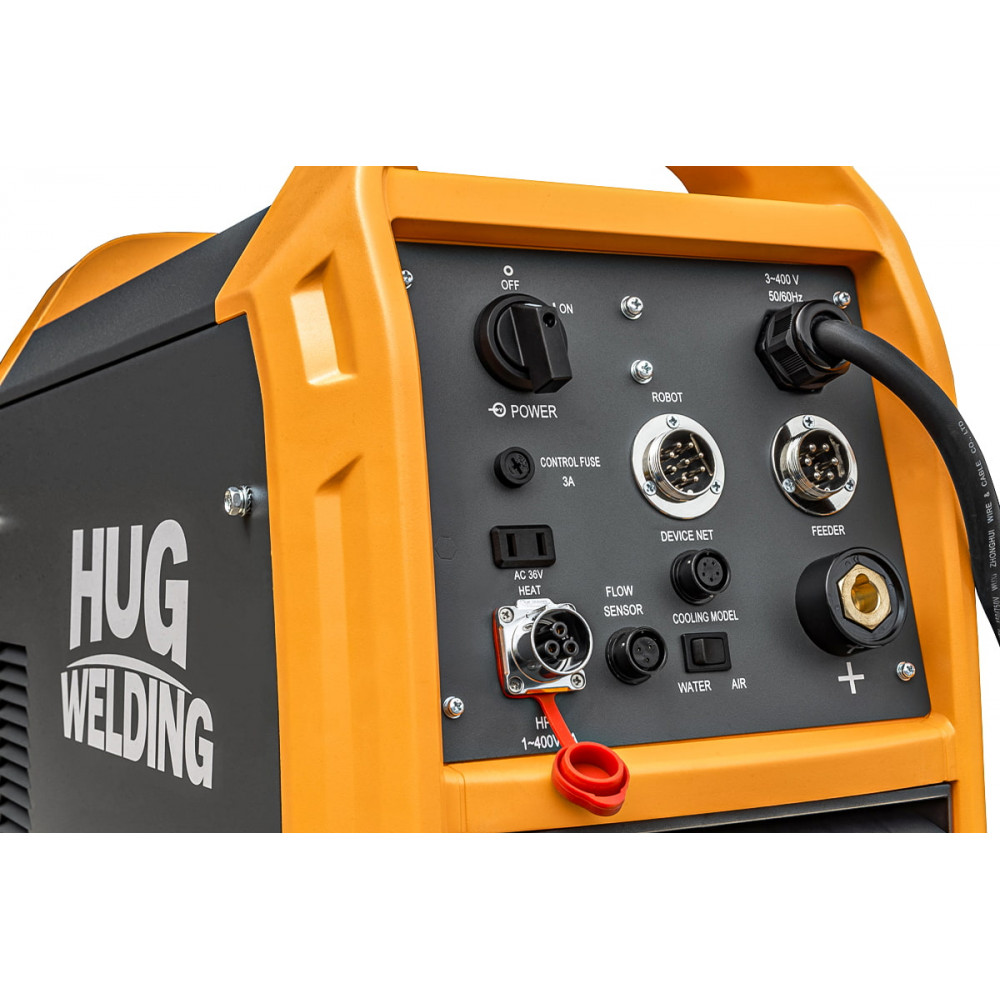


 Товар в наличии
Размеры и вес
Время нарастания тока
Сварочный ток
Время снижения тока
Время постпродувки газом
Insulated-Gate Bipolar Transistor, IGBT
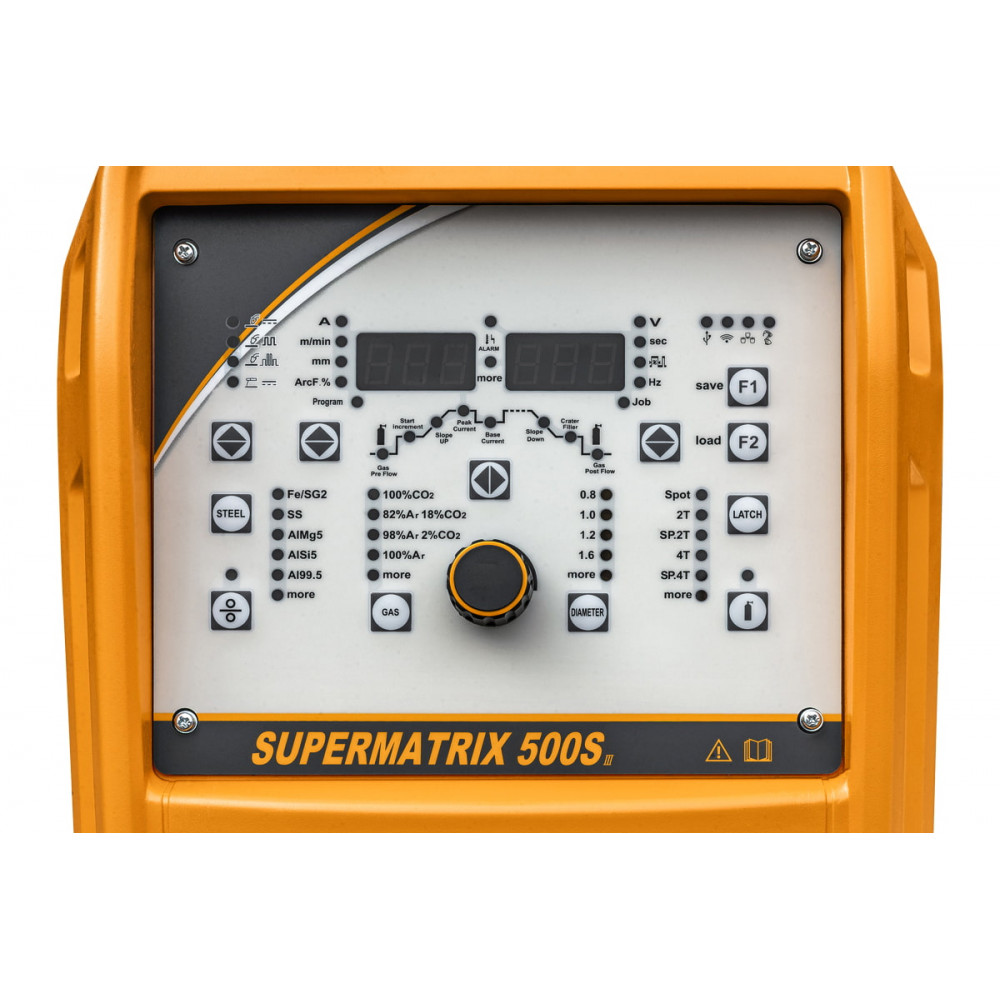
Выбор режима сварки
•


Режим точечной сварки SPOT
Нажмите на кнопку, чтобы начать сварку.
Когда время сварки закончится, отпустите кнопку и нажмите снова, чтобы начать новый цикл.
4Т Режим
1. Нажмите кнопку на горелке, чтобы начать сварку.
2. Отпустите кнопку, сварка продолжится.
3. Снова нажмите кнопку, чтобы начался процесс завершения сварки.
4. Отпустите кнопку и дуга прервется.
Режим MIG/MAG – Для сварки углеродистых сталей, хромоникелевых нержавеющих, алюминия и его сплавов, отличное формирование сварочного шва, и полный контроль дуги, высокая точность и повторяемость результатов сварки.
Режим PULSE MIG – Импульсный режим, высокоэффективная сварка алюминия, его сплавов и других цветных и черных металлов, происходит капельный перенос металла способность сваривать тонкие материалы во всех пространственных положениях. В процессе исключаются наплывы, перегрев и коробление металла. Значительное повышение скорости сварки и производительности. СВАРКА БЕЗ БРЫЗГ.
Режим DOUBLE PULSE MIG – Двойной импульсный режим сварки, способствует сокращению тепловложения в заготовку, минимизирует деформации. Шов формируется с чешуйчатой структурой аккуратный и красивый вид. Полный контроль над температурой дуги, сварочного шва и всего процесса в целом, повышение качества сварки. СВАРКА БЕЗ БРЫЗГ.
Режим SPOT – Сварка точками, режим используется при сварке оцинкованных изделий и нержавейки. Позволяет получать точки всегда одинакового размера (сварка электрозаклёпками) минимальный нагрев и коробления поверхности. Этот процесс идеален для сварки тонких листов.
Режим FCAW – Для Сварки порошковой проволокой самозащитой и газозащитной. Сварку можно выполнять во всех пространственных положениях, так же данный способ не требует тщательной очистки сталей перед сваркой. Высокая производительность и качество сварного шва.
Режим MMA – Для работы со штучными электродами с различным видом покрытия: кислым, основным, рутиловым. Регулируемый Форсаж дуги.
Атомная промышленность

Вагоностроение
Металлургическая промышленность
Строительство, монтаж металлоконструкции
Судостроение

Все сварочное оборудование Hugong завозится

Время предпродувки
Встроенная термальная защита
Имеет коммуникационный интерфейс, специализированный программный и аппаратный модуль для работы со сварочными роботами всех типов
Диаметр проволоки
Ток паузы
Время отжига проволоки
Встроенная база настроек под любые параметры сварки
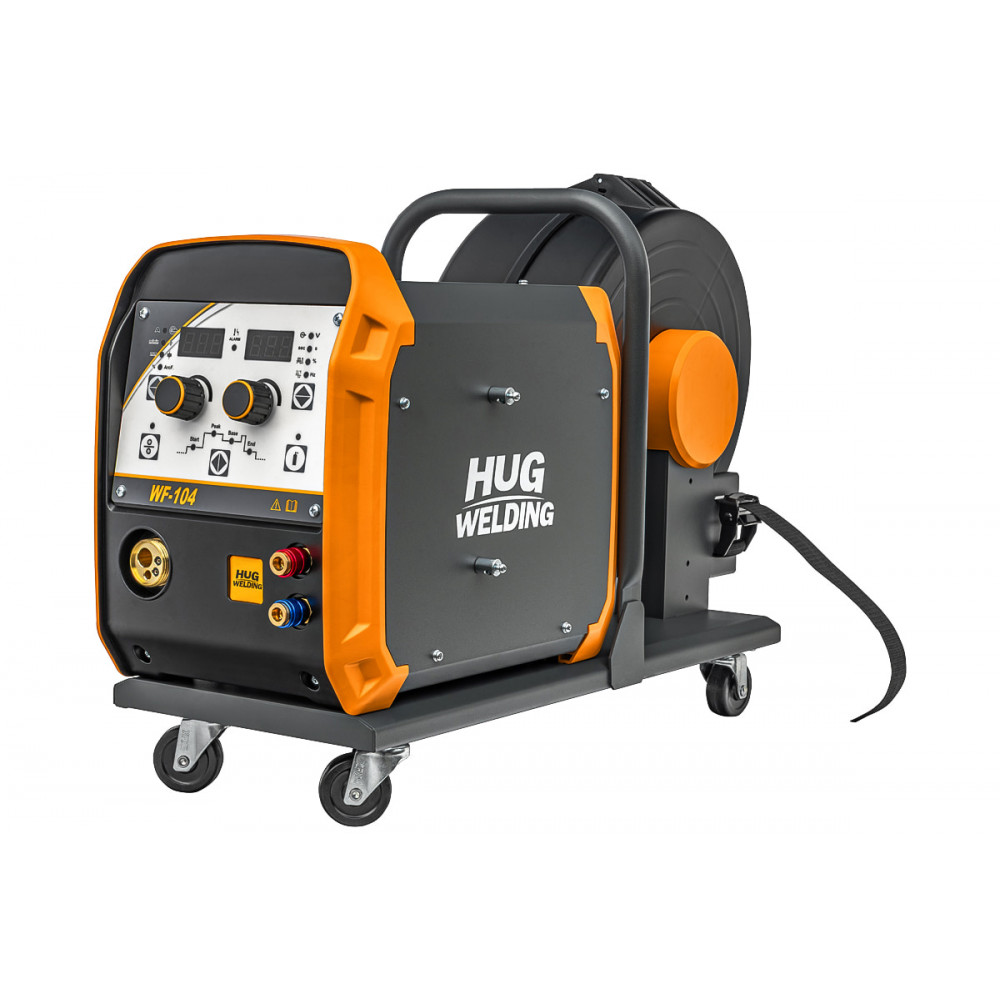
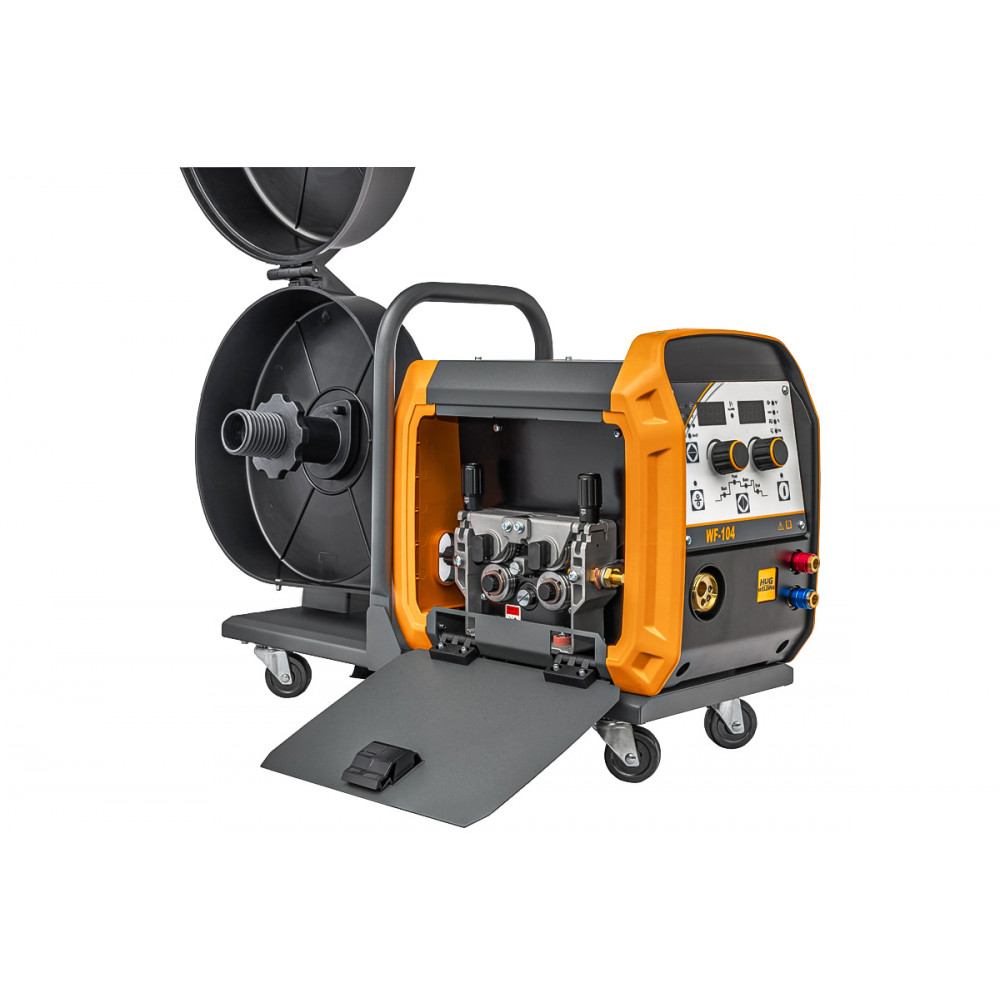
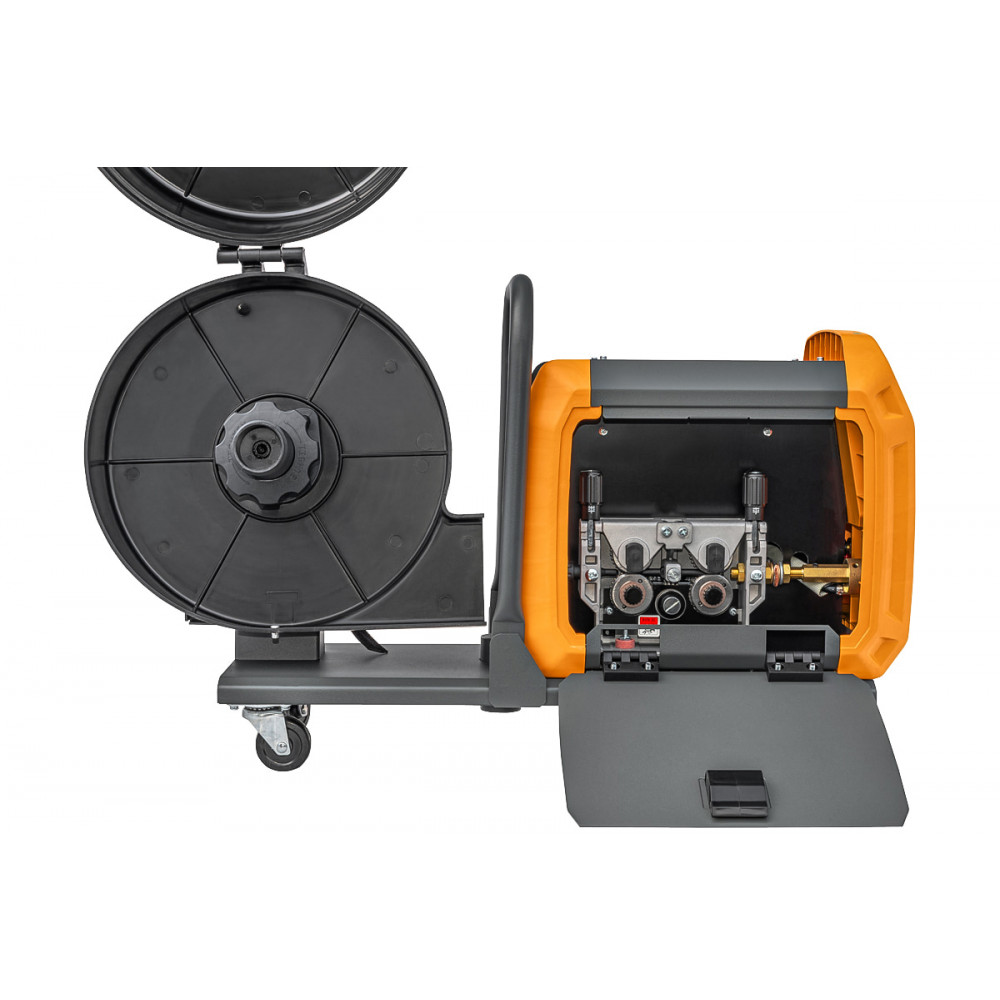
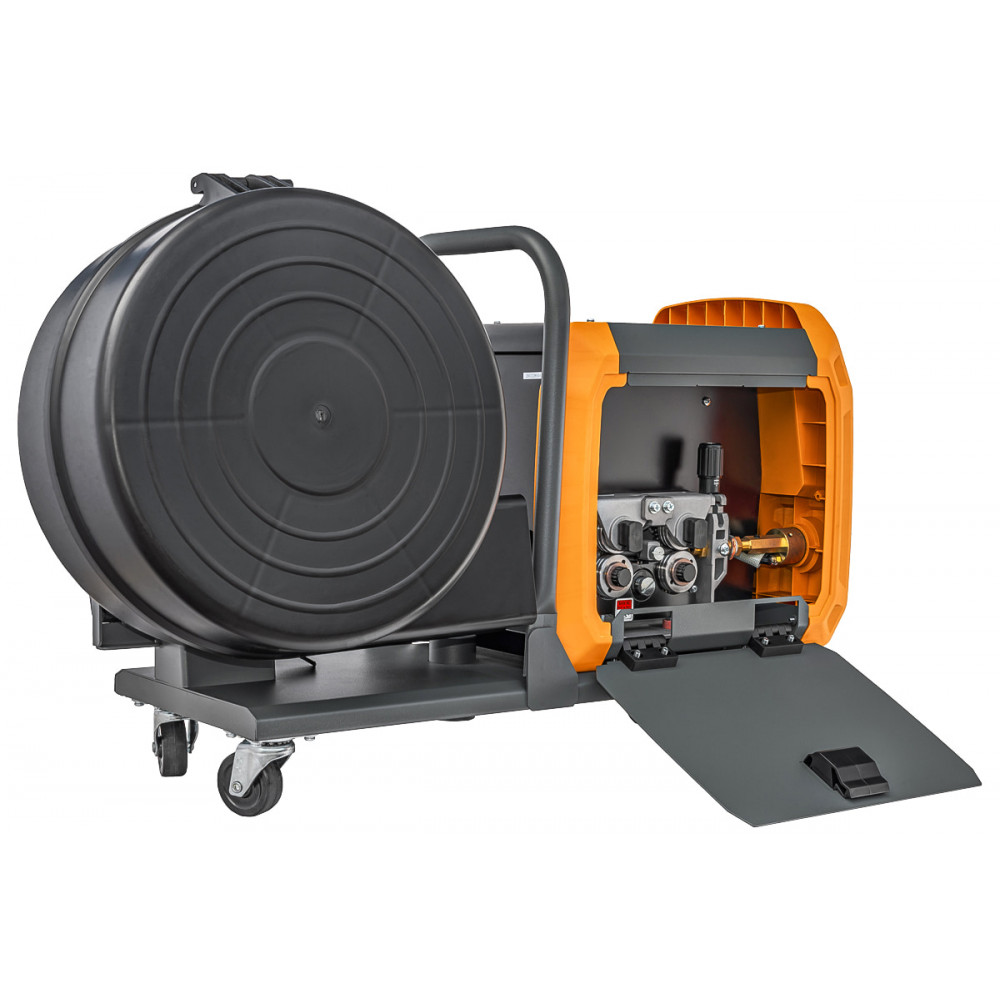
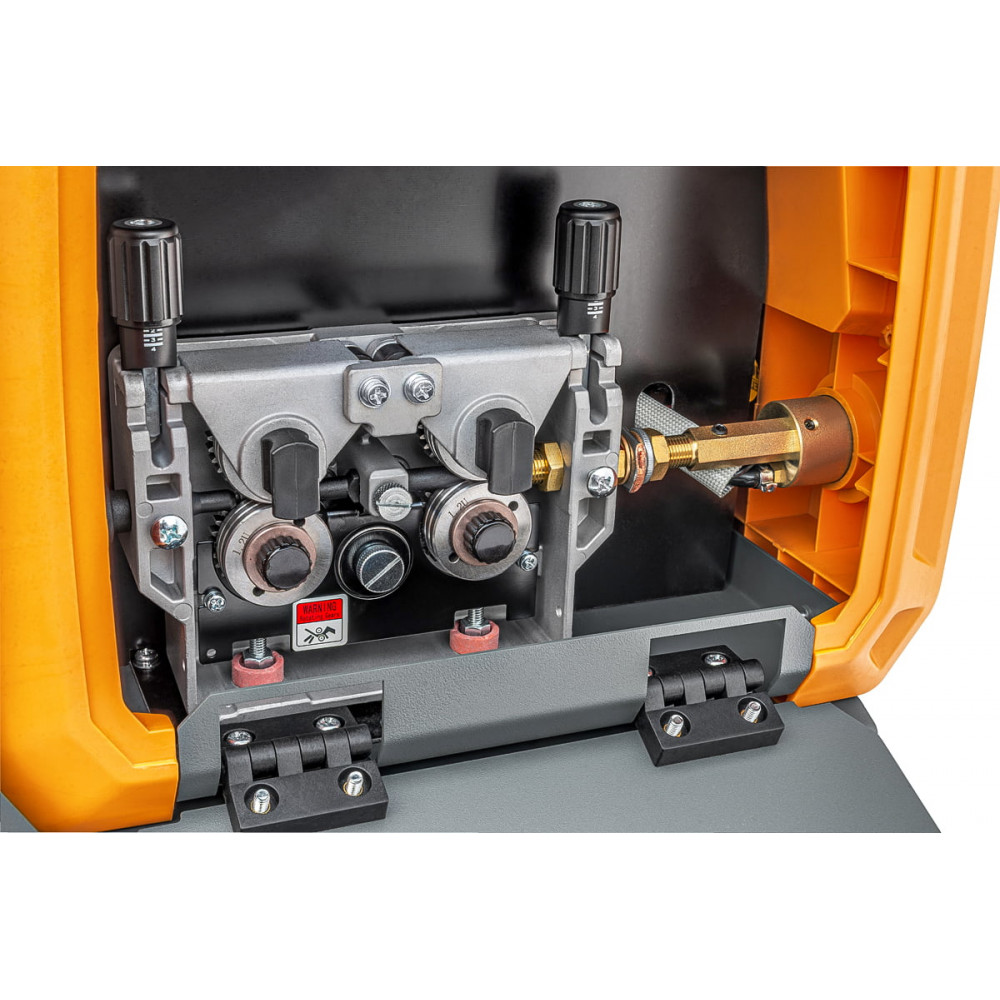
4х роликовый подающий механизм
Амплитуда импульса
Быстрая сварка без подрезов, брызг и доработок
Управляемое внесение тепла благодаря методу “переход 1 капли за один импульс”
Равномерная чешуйчатость создает хороший внешний вид шва

Нажмите на кнопку и держите
7


