
 +7(4872) 45-57-32
 ПН-ПТ с 09.00 до 18.00



 Товар в наличии
Размеры и вес
100
КПД
0.2-2.5
100
Габариты
Установленная мощность
100х100х70
1020х480х740
20-25
Входное защитное оборудование
2,5
2,0 – 6,0
25
25-35
4,0
30-40
Потребляемая мощность
6,0
6
6-130
Коэффициент мощности
65
Диапазон регулирования тока
ПВ
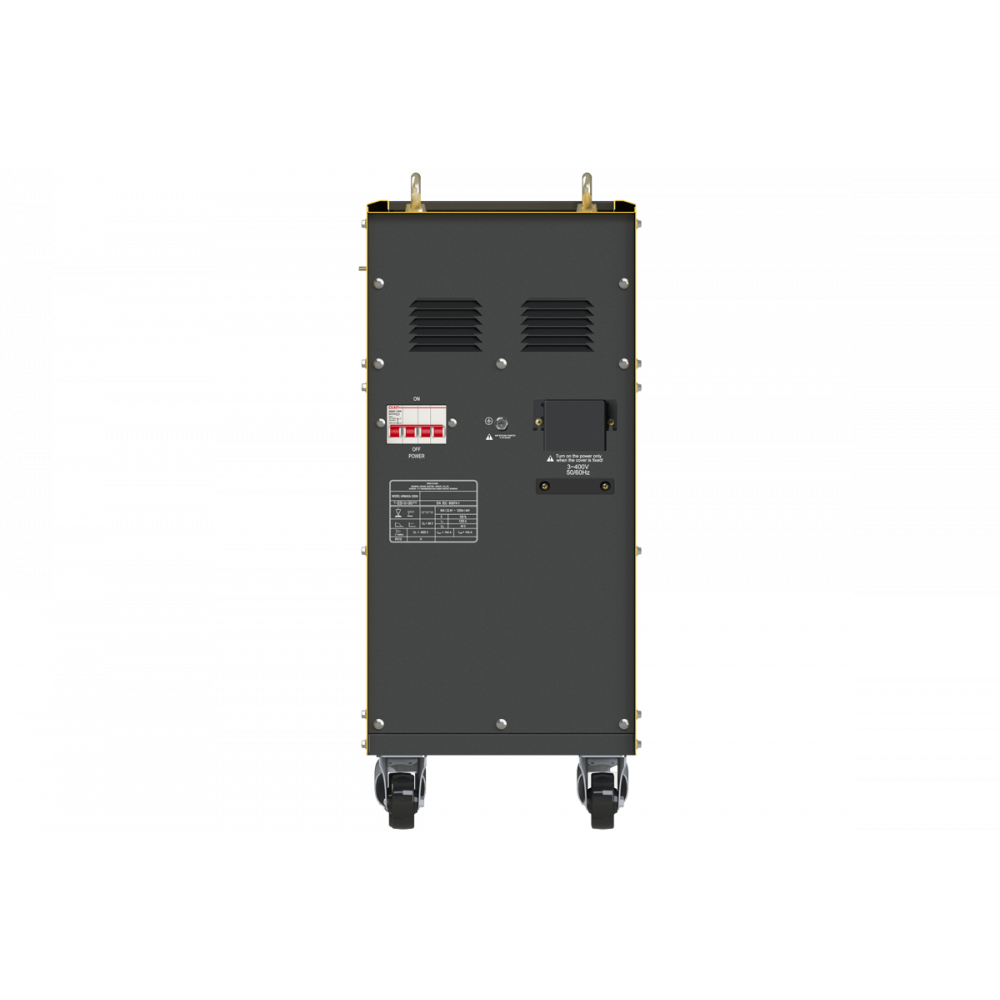
Переключатель питания источника сварки
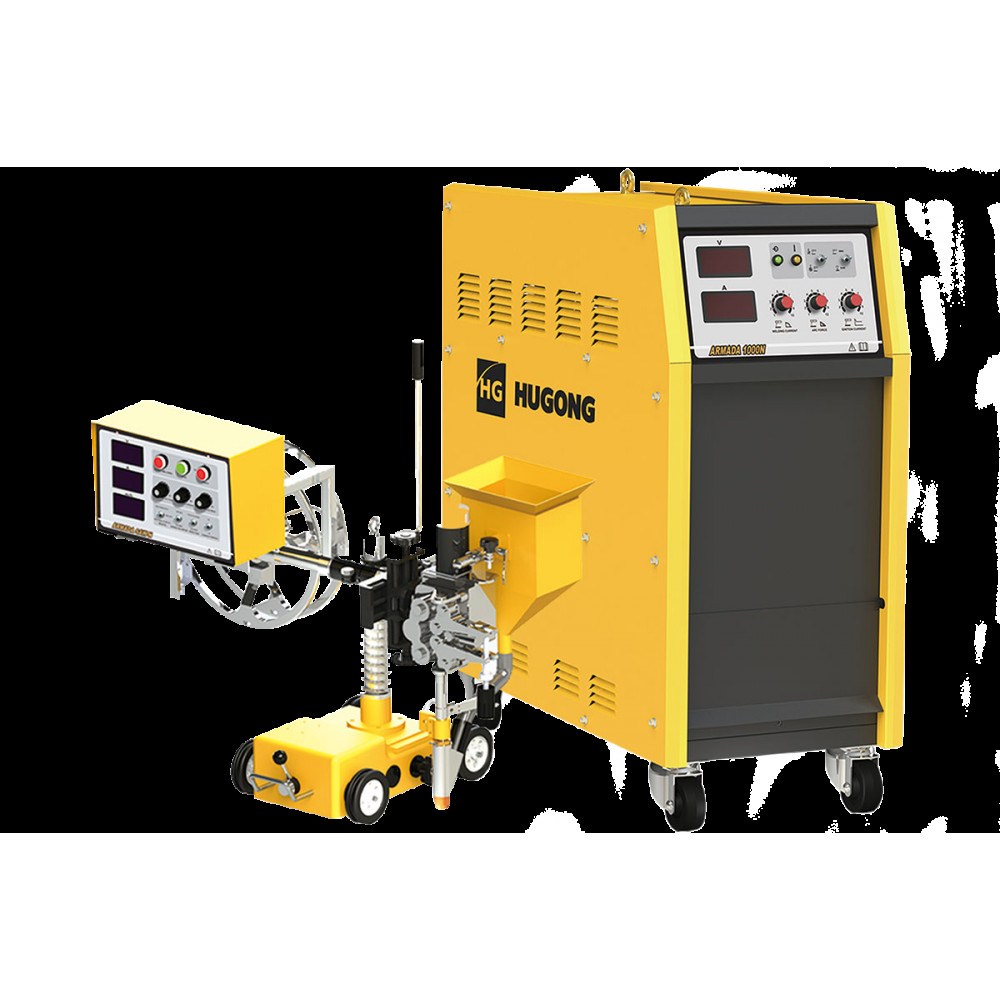
Переключатель питания источника сварки (расположен на задней части аппарата)
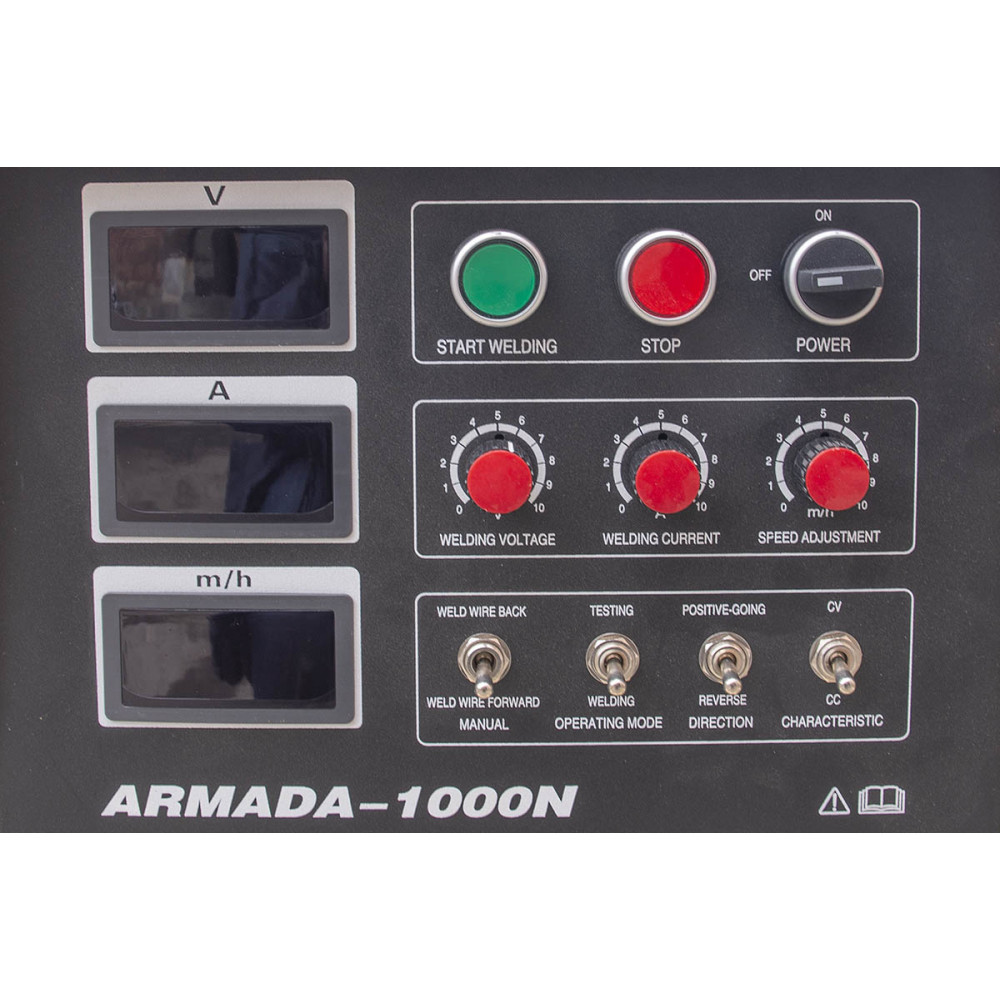
Индикатор установленной скорости сварки , м/час
Индикатор сварочного тока , А
Индикатор напряжения сварочной дуги , В.
Кнопка включения сварки в автоматическом режиме («START WELDING»)
Кнопка «СТОП», выключение процесса сварки
Переключатель ВКЛ/ВЫКЛ подачи питания на трактор
Регулятор значения напряжения на сварочной дуге, В.
Регулятор значения силы сварочного тока в сварочной дуге, А.
Регулятор установки скорости сварки, а именно скорость движения сварочного трактора.
Переключатель выбора параметров ВАХ источника сварочного тока:
Переключатель выбора направления сварки Вперед / Назад для автоматического режима. Для определения направления сварки:
Тумблер переключения режим «ТЕСТ» (режим настройки параметров) и режим «Сварка»
Тумблер переключателя ручной протяжки проволоки без сварки. Имеет три положения: Авиастроение Атомная промышленность Восстановление и ремонт деталей Машиностроение Металлургическая промышленность Металлургическая промышленность Нефтегазовая промышленность Сварочный трактор
Гарантийный талон (срок гарантии 5 лет)
Кабель 70 мм2 с электрододержателем, 15 м – Кабель 70 мм2 с клеммой заземления, 3 м – 2 шт.
Кабель управления 14 pin, 15 м
Руководство по эксплуатации на русском языке
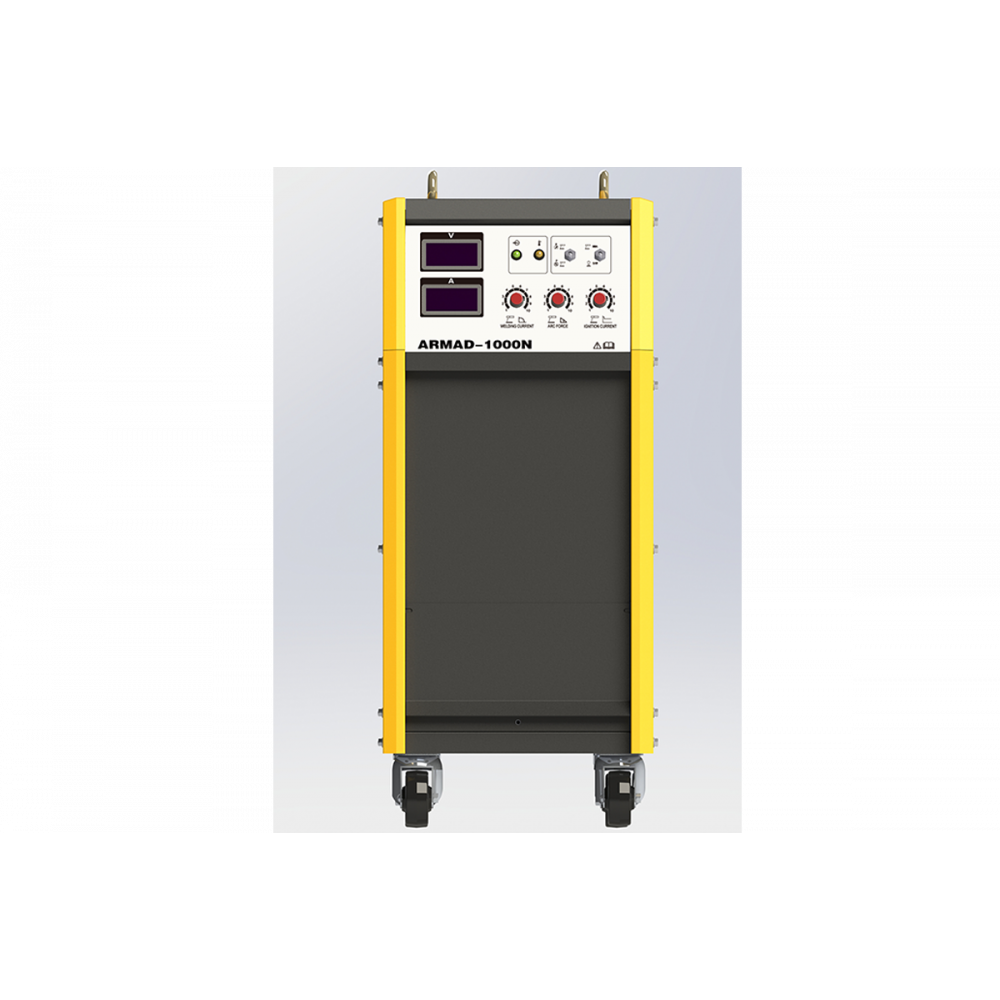
Дисплей сварочного тока и напряжения
Объем контейнера флюса 6 л
Встроенная защита от скачков напряжения
Регулировка сварочного тока, напряжения и скорости сварки
3 фазы AC 380/400В/415/440В
Панель блока управления сварочного трактора
Органы управления сварочного трактора ARMADA
При установке переключателя в положение «включено» электричество поступает на источник питания сварочного аппарата, индикатор источника питания (зеленый) включается, при этом вентилятор начинает вращаться. А когда индикатор (зеленый) погаснет, вентилятор перестанет вращаться.
Регулятор установки скорости сварки, а именно скорость движения сварочного трактора. Диапазон регулировки 6-130, м/час
Регулятор значения силы сварочного тока в сварочной дуге, А. Допускается регулировка во время сварочного процесса
Регулятор значения напряжения на сварочной дуге, В. Допускается регулировка во время сварочного процесса
После нажатия кнопки, сварочный аппарат начнет подавать напряжение холостого хода на наконечник и начнется подача сварочной проволоки на замедленной скорости (не скорость подачи в режиме сварки) до поджига основной сварочной дуги. После зажигания сварочной дуги, напряжение на токоведущем наконечнике автоматически установится на соответствующее нормальному режиму сварки.
Сварочный аппарат перейдет в состояние возврата дуги из сварки; отпустите ручку, аппарат прекратит сварку по истечении определенного периода времени.
Обесточиваются питание двигателей, силовая цепь сварки, питание пульта управления.
Допускается регулировка во время сварочного процесса.
Допускается регулировка во время сварочного процесса
Диапазон регулировки 6-130, м/час
• CV (Constant Voltage) – Жесткая вольтамперная характеристика
• СС (Constant Current) – Падающая вольтамперная характеристика
• Рукоятка ВКЛ/ВЫКЛ сцепления – это задняя часть сварочного трактора.
• Положение переключателя «Вперед»: при включении автоматического сварочного процесса, сварочный трактор будет двигаться ОТ рукоятки сцепления.
• Положение переключателя «Назад»: при включении автоматического сварочного процесса, сварочный трактор будет двигаться НА рукоятку сцепления
• Вверх (возврат на катушку)
• Нейтральное положение
• Вниз (вперед на изделие, сварка)
Протяжка проволоки без сварки используется до начала процесса сварки и в промежутках между сваркой. Проволока подается с определенной скоростью, когда нажат переключатель в положение «Вверх» или «Вниз». При коротком замыкании проволоки на изделие подача проволоки прекратится автоматически

• Выполнять
• Сварочный ток
• Напряжение дуги
• Скорость перемещения сварочной горелки (скорость сварки)
• Размер и химический состав сварочной проволоки
• Химический состав и структура присадочного флюса
При нажатии кнопки «Старт» источник питания подаёт на трактор напряжение холостого хода, возбуждается сварочная дуга (электродная проволока до включения была закорочена на изделие); срабатывает датчик тока, который включает двигатель на подачу проволоки наверх. Электродная проволока подаётся вверх, сварочная дуга растягивается, напряжение на дуге растёт. При достижении значения «напряжения срабатывания» включается реле напряжения, которое производит реверс двигателя подачи сварочной проволоки, и проволока подаётся в зону сварки, трактор начинает перемещаться вперёд (в направлении сварки). Происходит процесс сварки.


